
El polvo de aleación a base de cobalto rara vez recibe mucha atención hasta que una pieza deja de funcionar. A lo largo de los años, lo hemos visto rescatar asientos de válvulas que se reemplazaban cada pocos meses, mantener vivos los émbolos de bombas en plantas químicas y sujetar la superficie de rodillos abrasivos y calientes mucho después de que los materiales más blandos se habían rendido. Si está decidiendo si una aleación de cobalto se adapta a su aplicación, esta guía explica qué es realmente el polvo, qué familias son importantes en la práctica, cómo se fabrica y cómo elegir un grado sin pagar por propiedades que nunca utilizará.
¿Qué es realmente el polvo de aleación a base de cobalto?
Polvo de aleación a base de cobalto es una materia prima metálica en la que el cobalto forma la base de la química y normalmente contribuye entre el 40% y el 65% del peso total. Todo lo demás se añade deliberadamente, elemento por elemento, para realizar un trabajo específico. El cromo, normalmente entre un 20% y un 30%, forma la capa protectora de óxido que resiste la oxidación y la corrosión en caliente. El tungsteno y el molibdeno aumentan la resistencia al calor y se combinan con el carbono para formar partículas duras de carburo. El carbono es efectivamente el indicador de dureza: un nivel más alto de carbono produce más carburo, más resistencia al desgaste y menos ductilidad. El níquel mejora la tenacidad y la estabilidad térmica, mientras que el silicio, el boro y el hierro aparecen en cantidades más pequeñas para ajustar el comportamiento de fusión y el costo.
También hay una razón metalúrgica por la que estas aleaciones se comportan de manera tan diferente a los polvos a base de níquel o hierro. El cobalto cambia la estructura cristalina con la temperatura y su baja energía de falla de apilamiento le permite endurecerse bajo contacto deslizante. El resultado práctico es una resistencia inusual al desgaste por fricción, cavitación y metal con metal, que es exactamente el tipo de daño que destruye una superficie de sellado incluso cuando la dureza aparente de una pieza parece perfectamente adecuada sobre el papel.
Principales tipos y qué hace bien cada uno
La familia del cobalto es amplia y los nombres de los grados por sí solos dicen muy poco. Es mucho más útil clasificar los polvos según el trabajo que se espera que realicen.
| familia | Elementos de aleación típicos | Rango de dureza | Más adecuado para |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Abrasión severa y deslizamiento de metal a metal a temperatura |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, bajo en carbono | 25-35 HRC | Corrosión más calor, donde la tolerancia al impacto importa |
| Co-Cr-W-Ni | Cr y W con 5-15% Ni | 30-45 HRC | Resistencia al desgaste donde el agrietamiento es una preocupación real |
| Co-Ni-Cr-W | Ni alto, Cr y W moderados | 25-40 HRC | Dureza en caliente combinada con una mejor tenacidad. |
| Co-Cr-W-C con adición de carburo | Carburo mezclado con la matriz de cobalto. | 50-60 HRC y superior | Filos cortantes y condiciones abrasivas extremas. |
Sin embargo, la dureza es sólo un número. Una aleación de cobalto de 50 HRC con una fracción pesada de carburo puede ser una mala elección para una superficie que sufre impactos, mientras que un grado más blando y resistente puede durar más que ella por un amplio margen. Antes de recomendar una química, normalmente preguntamos cómo se ve la falla en la pieza dañada, porque esa sola pregunta ahorra más dinero que cualquier hoja de especificaciones.
 Polvo de aleación a base de cobalto para servicio de desgaste y alta temperatura Polvo de cobalto, cromo y tungsteno para soldadura por superposición, soldadura por aspersión y componentes de alta temperatura; múltiples grados y rangos de dureza respaldan las decisiones sobre desgaste, corrosión e impacto. Ver producto →
Por qué estas aleaciones sobreviven en condiciones difíciles
La reputación de las aleaciones de cobalto se basa en una combinación de propiedades que rara vez aparecen juntas en un solo material.
- Dureza en caliente: estas aleaciones conservan una dureza útil de hasta aproximadamente 600 a 800 grados Celsius, por lo que son comunes en aplicaciones de válvulas y conformado en caliente.
- Resistencia al desgaste adhesivo y al desgaste adhesivo: las superficies de cobalto resisten la soldadura a una contracara, por lo que los pares deslizantes duran considerablemente más.
- Resistencia a la erosión por cavitación: las bombas, hélices y componentes hidráulicos se benefician de esto más que de la dureza bruta.
- Resistencia a la oxidación y sulfuración: la capa de óxido rica en cromo protege la superficie en entornos de hornos y gases de combustión.
- Resistencia a la corrosión: el rendimiento varía según la química, pero los grados de cobalto-cromo manejan bien muchos ácidos, cloruros y corrientes de proceso.
- Comportamiento de unión: el cobalto pulveriza fácilmente los sustratos de acero húmedos, lo que proporciona al revestimiento y a la soldadura por pulverización una unión metalúrgica fiable.
Las compensaciones son igualmente reales. El cobalto es un metal caro, mecanizar un depósito a base de cobalto es un trabajo lento y un proceso mal controlado puede diluir el recubrimiento con hierro del sustrato hasta que las propiedades por las que pagaste desaparezcan. Estas aleaciones ganan su precio en lugares específicos, no en todas partes.
Cómo se fabrica el polvo y qué comprobar
La mayoría de los polvos de aleaciones a base de cobalto actuales se producen mediante atomización con gas. La carga se funde, a menudo al vacío o en una atmósfera inerte, para que los elementos reactivos como el cromo no se pierdan por oxidación, y la corriente líquida se descompone mediante un chorro de gas a alta presión en finas gotas que se solidifican en partículas casi esféricas. El polvo esférico fluye consistentemente a través de un cabezal de revestimiento o una pistola rociadora y produce un depósito más denso que el material triturado irregular.
El tamaño de las partículas coincide con el proceso que desea ejecutar:
- Aproximadamente de 15 a 45 micrones para revestimiento láser y fabricación aditiva, donde se necesitan capas finas y pistas suaves.
- Aproximadamente de 45 a 106 micrones para combustible de oxígeno a alta velocidad y pulverización de plasma.
- Aproximadamente de 53 a 150 micrones para soldadura por arco transferido por plasma y pulverización de oxiacetileno, donde dominan velocidades de avance más altas.
Cuando llega una entrega, los números que vale la pena leer atentamente son el análisis químico, la distribución del tamaño de las partículas con valores D10, D50 y D90, el contenido de oxígeno, la densidad aparente y del grifo, el caudal, la morfología de las partículas y el nivel de satélites y porosidad. Un polvo que cumple con las especificaciones químicas pero que tiene un alto contenido de oxígeno o un tamaño amplio causará porosidad y depósitos inconsistentes, y ninguna habilidad del operador compensa completamente esto.
Colocar el polvo en la pieza
La aplicación del polvo es donde comienzan la mayoría de los problemas de recubrimiento, y la elección del proceso da forma a todo lo posterior. El revestimiento láser produce una pista delgada y precisa con muy baja dilución y una pequeña zona afectada por el calor, que es adecuada para caras de sellado, muñones de eje y reparaciones localizadas. La pulverización de combustible con oxígeno a alta velocidad proporciona recubrimientos densos y con bajo contenido de óxido en áreas más grandes y es popular para rodillos y varillas hidráulicas. La soldadura por pulverización con oxiacetileno sigue siendo una ruta confiable para depósitos más espesos en asientos de válvulas y piezas similares, mientras que el arco transferido por plasma ofrece altas tasas de deposición para una protección contra el desgaste intenso.
Cualquiera que sea el método, los controles son similares: temperatura de precalentamiento, velocidad de alimentación de polvo, velocidad de desplazamiento, superposición de pistas y dilución. Hacer esto mal se manifiesta más tarde como grietas, desconchones o un recubrimiento que simplemente se desgasta más rápido de lo esperado.
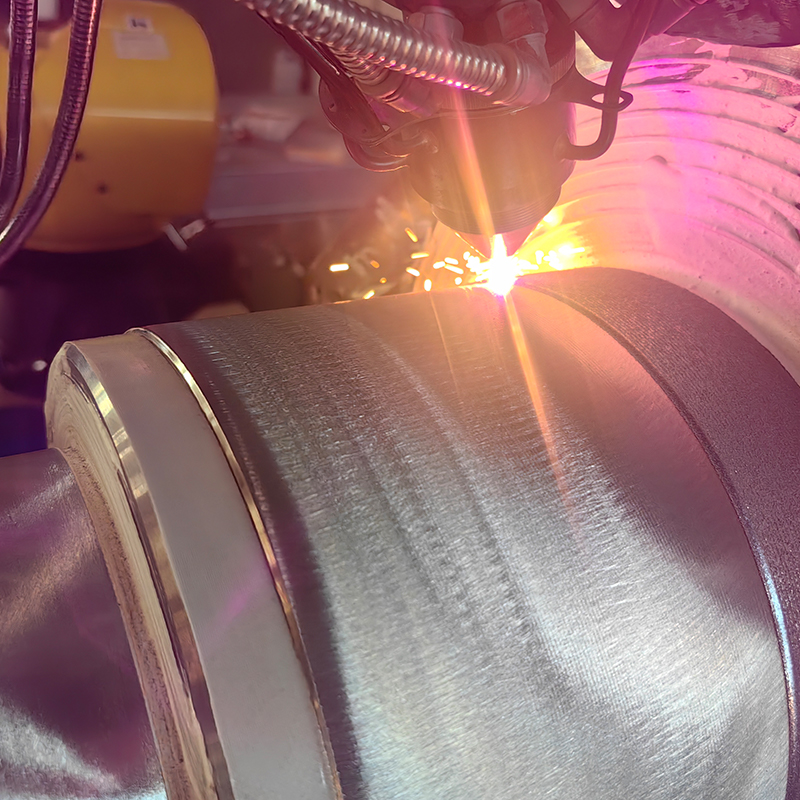 Servicio de revestimiento láser para modificación de superficies y reparación de componentes Servicio de revestimiento láser para rodillos, tornillos o émbolos desgastados y para modificación de superficies; La unión metalúrgica mejora el desgaste, la corrosión, el calor, la oxidación o las propiedades eléctricas. Ver producto →
Del revestimiento al componente acabado
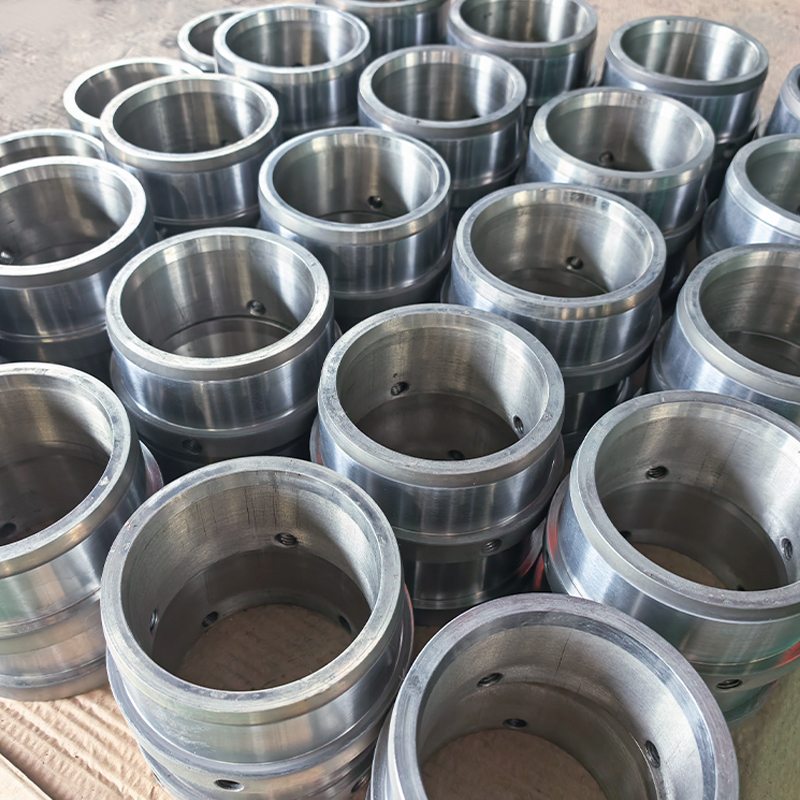
Un revestimiento es tan bueno como la parte que se encuentra debajo. Muchos clientes acuden a nosotros con un rodillo, tornillo o émbolo desgastado y una fecha límite de producción, y lo que realmente necesitan es un componente terminado en lugar de una especificación de polvo. En esos casos, el trabajo va desde la selección del polvo hasta la preparación de la superficie, la aplicación del recubrimiento, el mecanizado y la inspección final frente al dibujo original.
Los rodillos son el ejemplo más común: los rodillos de trabajo, los rodillos guía, los rodillos de flujo laminar y los rodillos de espejo o mate dependen de una superficie dura y uniforme que mantiene su acabado bajo carga. Los tornillos, camisas de eje, casquillos y émbolos de bombas siguen la misma lógica: se elige el recubrimiento para el mecanismo de desgaste dominante y se controlan las dimensiones para que la pieza vuelva a encajar en la máquina sin modificaciones.
Elegir el polvo adecuado: una lista de verificación práctica
Si está reduciendo una calificación, esta secuencia cubre la mayoría de las decisiones importantes:
- Identificar el mecanismo de daño dominante. La abrasión, la adhesión, la cavitación, la oxidación y la corrosión requieren diferentes químicas.
- Confirmar la temperatura de servicio. La dureza en caliente sólo ayuda si la pieza realmente se calienta.
- Haga coincidir el tamaño de las partículas con el proceso, y no al revés.
- Verifique el nivel de carbono con su tolerancia al agrietamiento y la dificultad de mecanizado.
- Revisar el sustrato. La dilución del acero con bajo contenido de carbono puede ablandar un depósito con alto contenido de carburo cerca de la interfaz.
- Solicite una muestra y ejecute una pieza de prueba antes de comprometerse con un lote de producción.
Una nota adicional sobre el costo: debido a que el cobalto es caro, lo más sensato suele ser aplicarlo como recubrimiento o inserto en lugar de fabricar un componente completo con él. Una capa modesta en el lugar correcto frecuentemente supera a una pieza sólida hecha de una aleación más barata, a una fracción del costo del material.
Hemos pasado años comparando polvos de aleaciones a base de cobalto con problemas de desgaste reales, y la respuesta honesta es que ningún grado lo resuelve todo. Si puede compartir el componente, la temperatura de funcionamiento y una descripción de cómo falla la pieza actual, podemos sugerirle una química, un tamaño de partícula y una ruta de proceso que se ajusten. Le invitamos a navegar por nuestro gama de polvo de aleación para ver cómo se combinan los grados de cobalto junto con las familias de níquel, hierro y carburo, o envíenos un dibujo y permítanos trabajar en los detalles con usted.