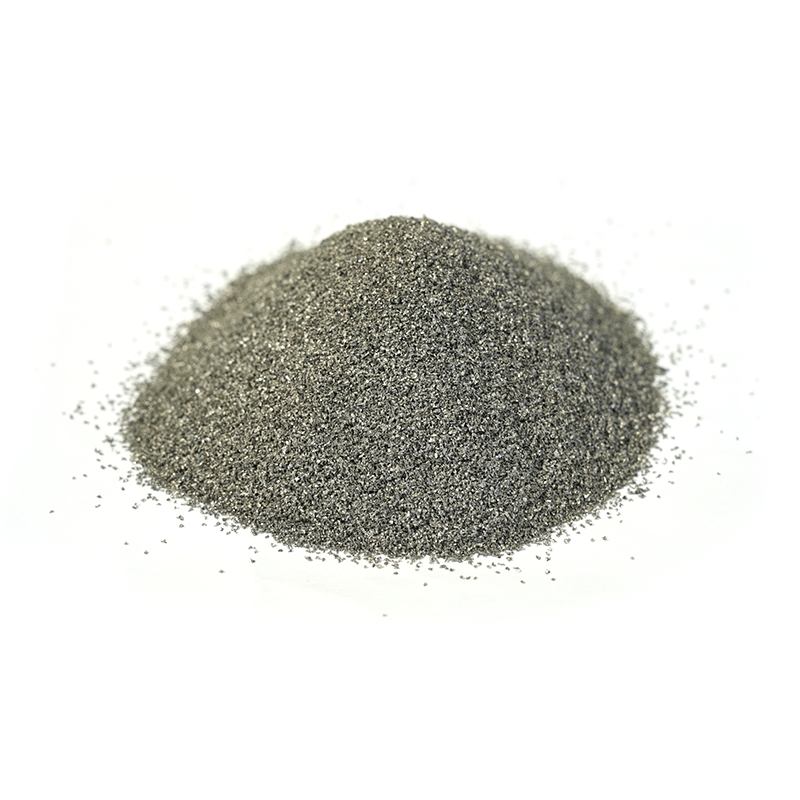

El polvo de fabricación aditiva parece simple desde la distancia: partículas finas de metal, una tolva, una placa de construcción y una pieza terminada. De cerca, se trata de un material de ingeniería cuidadosamente controlado. La forma de las partículas, la distribución del tamaño, el contenido de oxígeno, la química y la consistencia entre lotes influyen en si una construcción se desarrolla sin problemas o se convierte en un experimento costoso.
En nuestro trabajo con polvos de aleaciones e ingeniería de superficies, las conversaciones más útiles rara vez giran en torno al “mejor” polvo. Se trata de ajuste: lo que necesita el proceso, lo que la pieza debe sobrevivir y lo que el proveedor de polvo puede entregar repetidamente. Si desea un repaso más amplio sobre los tipos y la selección de polvos de aleación, nuestro guía de polvo de aleación recorre los conceptos básicos. Este artículo se acerca más a las preguntas del día a día: qué tiene que hacer el polvo dentro de una impresora, por qué dos polvos con la misma química pueden comportarse de manera diferente y cómo elegir un grado sin especificarlo demasiado.
¿Qué hace que un polvo de fabricación aditiva sea bueno?
Un buen polvo de fabricación aditiva tiene que hacer más que tener la composición química adecuada. En la fusión de lecho de polvo por láser o la fusión por haz de electrones, un repintador extiende una capa delgada por el área de construcción. Esa capa debe ser uniforme, poco compactada y libre de aglomerados. Luego, el polvo absorbe energía, se funde y solidifica rápidamente. Cualquier inconsistencia en la capa puede convertirse en porosidad, falta de fusión o defecto superficial.
Por eso la especificación del polvo no es sólo un certificado químico. Combina el grado de aleación, la distribución del tamaño de las partículas, la morfología, la densidad aparente, la densidad aparente, el comportamiento del flujo, el contenido de oxígeno, la humedad y el control de la contaminación. Un polvo que funciona bien en una antorcha de recubrimiento puede no ser adecuado para una impresora de capa fina, y un polvo que imprime maravillosamente en una máquina puede tener problemas en otra con un repintador, punto láser o espesor de capa diferente.
Cómo se fabrican los polvos metálicos para la fabricación aditiva
La mayoría de los polvos metálicos para la fabricación aditiva comienzan con la fusión y la atomización. La atomización de gas es común para aleaciones reactivas y de alto valor porque puede producir partículas redondeadas con química superficial controlada, aunque el resultado aún depende del diseño de la boquilla, el flujo de gas, el sobrecalentamiento de la masa fundida y la velocidad de enfriamiento. La atomización del agua suele ser más económica y tiende a producir partículas irregulares; estos pueden ser adecuados para el chorro de aglutinante, el prensado u otras rutas donde los requisitos de flujo y empaque difieren. La esferoidización con plasma puede redondear la materia prima irregular, pero agrega costos y generalmente se reserva para casos en los que la morfología es lo suficientemente importante como para justificarla.
El método de producción da forma a la personalidad del polvo. El polvo atomizado con gas suele tener un buen flujo y una alta densidad de empaquetamiento, pero puede contener partículas satélite y finos que necesitan control. El polvo atomizado con agua puede tener una superficie más rugosa y una mayor captación de oxígeno. La cuestión no es clasificar los métodos en abstracto. Lo importante para la pieza final es hacer coincidir la ruta de fabricación del polvo con el proceso, la aleación y los criterios de aceptación.
Las principales familias de polvos de aleaciones.
Diferentes familias de aleaciones resuelven diferentes problemas. La rápida comparación que aparece a continuación es un punto de partida para debates técnicos, no un sustituto de las pruebas de calificación.
| familia de polvos | Fortalezas típicas | Dirección de uso común | Cuidados de selección |
|---|---|---|---|
| A base de níquel y níquel-cobalto. | Resistencia a la corrosión, resistencia a altas temperaturas, buena tenacidad en muchos grados | Piezas de sección caliente, equipos químicos, protección contra el desgaste y la corrosión. | Control de oxígeno, sensibilidad al craqueo, consistencia química. |
| a base de cobalto | Resistencia al desgaste, dureza en caliente, resistencia a la corrosión. | Piezas de válvulas, componentes de bombas, revestimiento duro, superficies propensas al desgaste | Equilibrio de carbono y boruro, ductilidad, respuesta de mecanizado. |
| A base de hierro y acero. | Rentable, amplia gama de propiedades, templabilidad útil | Piezas industriales, utillaje, reparación, componentes estructurales. | Control de carbono, captación de oxígeno, distorsión después del procesamiento. |
| A base de cobre | Alta conductividad térmica y eléctrica. | Piezas de transferencia de calor, contactos eléctricos, componentes de inducción. | Reflectividad láser, ventana de proceso, riesgo de porosidad. |
| Titanio y aluminio | Baja densidad, resistencia a la corrosión, buena relación resistencia-peso | Estructuras ligeras, piezas aeroespaciales, médicas y de transporte. | Reactividad, control de óxidos, seguridad en la manipulación de polvos. |
| Polvos reforzados con carburo | Alta dureza y resistencia a la abrasión | Piezas de desgaste, superficies de corte y perforación, capas protectoras. | Uniformidad del refuerzo, compensación de tenacidad, compatibilidad del proceso. |
Los polvos a base de níquel suelen ser la primera opción cuando una pieza debe combinar resistencia al calor con resistencia a la corrosión. Los grados de níquel-cobalto avanzan hacia temperaturas más altas o un servicio más exigente, pero también exigen más de la ventana del proceso. Un polvo metálico a base de níquel puede ser un punto de partida práctico tanto para la fabricación aditiva como para el trabajo de superficie avanzado, siempre que el grado, el tamaño del corte y el nivel de oxígeno se acuerden con el proceso real.
 Polvos metálicos a base de níquel para revestimiento duro y fabricación aditiva Polvos de aleación de matriz de níquel con dureza seleccionable y resistencia a la corrosión para revestimiento duro, pulverización térmica, revestimiento, pulvimetalurgia e impresión 3D. Ver producto →
Los polvos a base de cobalto son un tipo diferente de herramienta. Se trata menos de una estructura de uso general y más de desgaste, dureza en caliente y resistencia al contacto agresivo. En la práctica, eso los hace relevantes para asientos de válvulas, piezas de bombas, revestimientos duros y otras superficies donde la abrasión es el enemigo. El equilibrio entre el carbono, los formadores de carburo y la tenacidad de la matriz es importante, especialmente cuando se puede utilizar la misma aleación para una pieza impresa y para un recubrimiento.
 Polvos de aleación a base de cobalto para servicio de desgaste y alta temperatura Polvos de aleación dura con predominio de cobalto con Cr y W para asientos de válvulas, matrices de extrusión y recubrimientos que requieren resistencia al desgaste, la corrosión y la oxidación a altas temperaturas. Ver producto →
Los polvos a base de hierro ofrecen una amplia gama de propiedades y, a menudo, una posición de costes más favorable. Los polvos a base de cobre son atractivos para tareas térmicas y eléctricas, pero su reflectividad y conductividad térmica pueden hacer que el procesamiento láser sea menos indulgente. Los polvos de titanio y aluminio exigen un cuidadoso control de la atmósfera y de la manipulación debido a la reactividad y la sensibilidad al óxido. Ninguna de estas familias es universalmente “mejor”; la elección correcta depende del modo de falla que está tratando de prevenir.
Propiedades del polvo que dan forma a la calidad de impresión
Cuando una construcción falla, el polvo no siempre es la causa, pero a menudo es parte de la historia. Estas son las características que vale la pena revisar antes de una prueba o un lanzamiento de producción:
- Distribución del tamaño de partículas: Las partículas finas pueden mejorar los detalles de la superficie pero aumentan la dificultad del flujo y la captación de oxígeno. Los cortes gruesos pueden extenderse bien pero pueden reducir la resolución o la eficiencia de fusión.
- Morfología: Las partículas redondeadas suelen fluir y compactarse mejor. Las partículas irregulares pueden ser útiles en otros procesos, pero pueden formar puentes o esparcirse de manera desigual en un sistema de repintado.
- Densidad de flujo y empaquetamiento: Un buen flujo ayuda a que se forme una capa uniforme. La densidad aparente y aparente influyen en la cantidad de material disponible en un volumen de capa determinado.
- Oxígeno y humedad: Ambos pueden afectar la humectación, la porosidad y la química final. El límite aceptable depende de la aleación y el proceso, por lo que no se debe aplicar un número único en todas partes.
- Satélites y aglomerados: Las partículas pequeñas fusionadas con otras más grandes pueden perturbar la propagación y crear defectos locales. Su presencia debe medirse, no juzgarse únicamente a simple vista.
- Contaminación y trazabilidad: El polvo debe ser rastreable por lote, almacenado adecuadamente y revisado para detectar materiales extraños. Una buena documentación es parte del desempeño del material.
Polvo adecuado para el proceso
La fusión por lecho de polvo con láser suele requerir un corte relativamente fino, a menudo en el rango de 15 a 45 µm, según la máquina y el espesor de la capa. La fusión por haz de electrones tiende a utilizar un polvo más grueso porque el proceso y el entorno de vacío se comportan de manera diferente. La deposición de energía dirigida suele utilizar un corte más amplio, a veces de entre 45 y 150 µm, porque el polvo se alimenta a través de una boquilla en lugar de esparcirse como un lecho fino. El chorro de aglutinante puede volver a tolerar diferentes morfologías y distribuciones de tamaño. Estos rangos son puntos de partida, no especificaciones universales.
Aquí también es donde la terminología puede resultar engañosa. Un polvo de revestimiento láser no es automáticamente un polvo de fabricación aditiva para una máquina de lecho de polvo. Los dos procesos comparten el interés por un polvo limpio y fluido, pero no exigen el mismo corte de partículas ni el mismo comportamiento de fusión. En la deposición de energía dirigida y el revestimiento láser, la alimentabilidad constante y el comportamiento estable del baño de fusión a menudo importan más que el tamaño de partícula más fino posible.
 Polvos de revestimiento láser para capas superficiales resistentes al desgaste Polvos de aleaciones a base de níquel, cobalto y hierro tamizados para revestimiento láser, que ofrecen capas densas y de baja dilución para ejes, válvulas, tornillos y superficies de desgaste. Ver producto →
Una regla útil es calificar el polvo según el proceso, no únicamente según una página del catálogo. Construya una pequeña matriz de prueba, inspeccione el polvo antes y después de su uso y compare los resultados con los requisitos de la pieza. Si una calidad funciona en una antorcha de recubrimiento pero no en una impresora, eso no es una contradicción. Es una prueba de que la ventana del proceso, no sólo la química, está haciendo el trabajo.
Reutilización, manipulación y control de calidad.
La reutilización del polvo es común en la fabricación aditiva, pero no es una simple decisión de “recargar y continuar”. La exposición y manipulación térmica repetidas pueden cambiar la distribución del tamaño de las partículas, el contenido de oxígeno, la morfología y el comportamiento del flujo. Algunas aleaciones toleran bien la reutilización dentro de un período validado; otros necesitan límites más estrictos o actualizaciones más frecuentes. El enfoque correcto es medir qué cambios y establecer un límite que proteja la pieza, en lugar de depender de un número fijo de ciclos que pueden no ajustarse a la operación.
El manejo es igualmente importante. La captación de humedad, la contaminación cruzada, el tamizado inadecuado y el almacenamiento deficiente pueden deshacer una buena especificación entrante. Un plan de calidad práctico generalmente incluye controles de lotes entrantes, controles de almacenamiento, registros de tamices y mezclas, muestreos periódicos y una decisión clara sobre cuándo el polvo ya no es adecuado para la preparación prevista. Estos pasos no son burocracia; son la forma en que un proveedor de polvo y un fabricante evitan que un proceso se desvíe.
Una lista de verificación práctica para la selección
Antes de solicitar una cotización o comprometerse con una producción, es útil poner la aplicación en un lenguaje sencillo. La siguiente lista de verificación es un buen lugar para comenzar:
- Defina el modo de falla dominante: desgaste, corrosión, calor, fatiga, conductividad o una combinación.
- Confirme el proceso y la máquina, incluido el espesor de la capa, el tipo de recubridor y la atmósfera.
- Especifique el grado de aleación según la norma cuando sea posible e indique cualquier propiedad que no pueda verse comprometida.
- Acuerde la distribución del tamaño de las partículas y el método de prueba, no solo un rango nominal.
- Establezca límites de oxígeno, humedad, flujo y contaminación según el proceso y el riesgo de la pieza.
- Pregunte cuánto se manejará la trazabilidad, el embalaje y el almacenamiento del lote.
- Planifique una construcción de calificación con suficientes inspecciones para revelar problemas de dispersión, porosidad y química.
- Decida la política de reutilización antes de que comience la producción, incluida la frecuencia de muestreo y las reglas de actualización.
De la especificación del polvo a la realidad de la producción
Nuestro equipo trabaja desde el lado material de este problema. Producimos polvos de aleación, aplicamos procesos de recubrimiento y revestimiento y fabricamos piezas personalizadas resistentes al desgaste, como rodillos, ejes y casquillos. Esa combinación es útil porque el comportamiento del polvo no se detiene en la tolva. Continúa con la alimentación, fusión, unión, acabado y servicio. Una calificación que se ve bien en un certificado aún tiene que sobrevivir al proceso real.
Esa experiencia no reemplaza el trabajo de calificación del propio cliente, y no debería hacerlo. Ayuda a acortar la conversación. En lugar de preguntar sólo por “polvo de fabricación aditiva”, podemos discutir juntos la aleación, el corte de partículas, el límite de oxígeno, el proceso y el modo de falla. Por lo general, ahí es donde comienza una especificación práctica: no con la afirmación más amplia posible, sino con una comprensión clara de lo que debe hacer el polvo, cómo se manipulará y qué evidencia demostrará que está listo para la producción.